


Технология получения пленок методом полива из раствора
Полив из раствора (solution casting) — способ получения плёнок и покрытий, при котором раствор или суспензию материала распределяют ровным слоем по плоской подложке, а затем удаляют растворитель сушкой. В лаборатории слой чаще всего формируют ракельным ножом: нож движется над подложкой на заданной высоте и оставляет за собой слой постоянной толщины. Поэтому метод называют также ракельным нанесением, ножевым нанесением, doctor blade или blade coating, а для керамических суспензий — шликерным литьём ленты (tape casting).
Метод ценят за простоту и предсказуемость: толщина задаётся зазором ножа и концентрацией раствора, расход материала — миллилитры на образец, а подобранный режим переносится на опытно-промышленные линии нанесения. Это основной лабораторный способ получить плёнку толщиной от единиц микрометров до миллиметров на площади в десятки и сотни квадратных сантиметров.
Коротко о методе
| Параметр | Типичные значения |
|---|---|
| Что наносят | Растворы полимеров, суспензии и пасты (электродные массы, керамические шликеры), эмульсии, лаки, адгезивы, функциональные чернила |
| Толщина сухой плёнки | Примерно от 1–5 мкм до 1–2 мм за один проход; задаётся зазором ножа и содержанием сухого вещества |
| Вязкость состава | Ориентировочно от сотен до десятков тысяч мПа·с |
| Подложки | Стекло, полимерные плёнки (ПЭТ, полиимид), металлическая фольга, бумага, антиадгезионные лайнеры |
| Расход материала | Несколько миллилитров на образец формата А4, потери минимальны |
| Масштабирование | Режимы переносятся на рулонные линии с ножевым и щелевым нанесением |
Принцип метода
Подложку укладывают на плоский стол и фиксируют — в лабораторных установках для этого служит вакуумный стол с перфорацией. Перед ножом наносят порцию раствора. Нож перемещается вдоль подложки с постоянной скоростью; между его кромкой и подложкой выставлен зазор. Жидкость увлекается под нож и выходит из-под него ровным мокрым слоем. Излишек остаётся перед ножом и расходуется по мере движения.
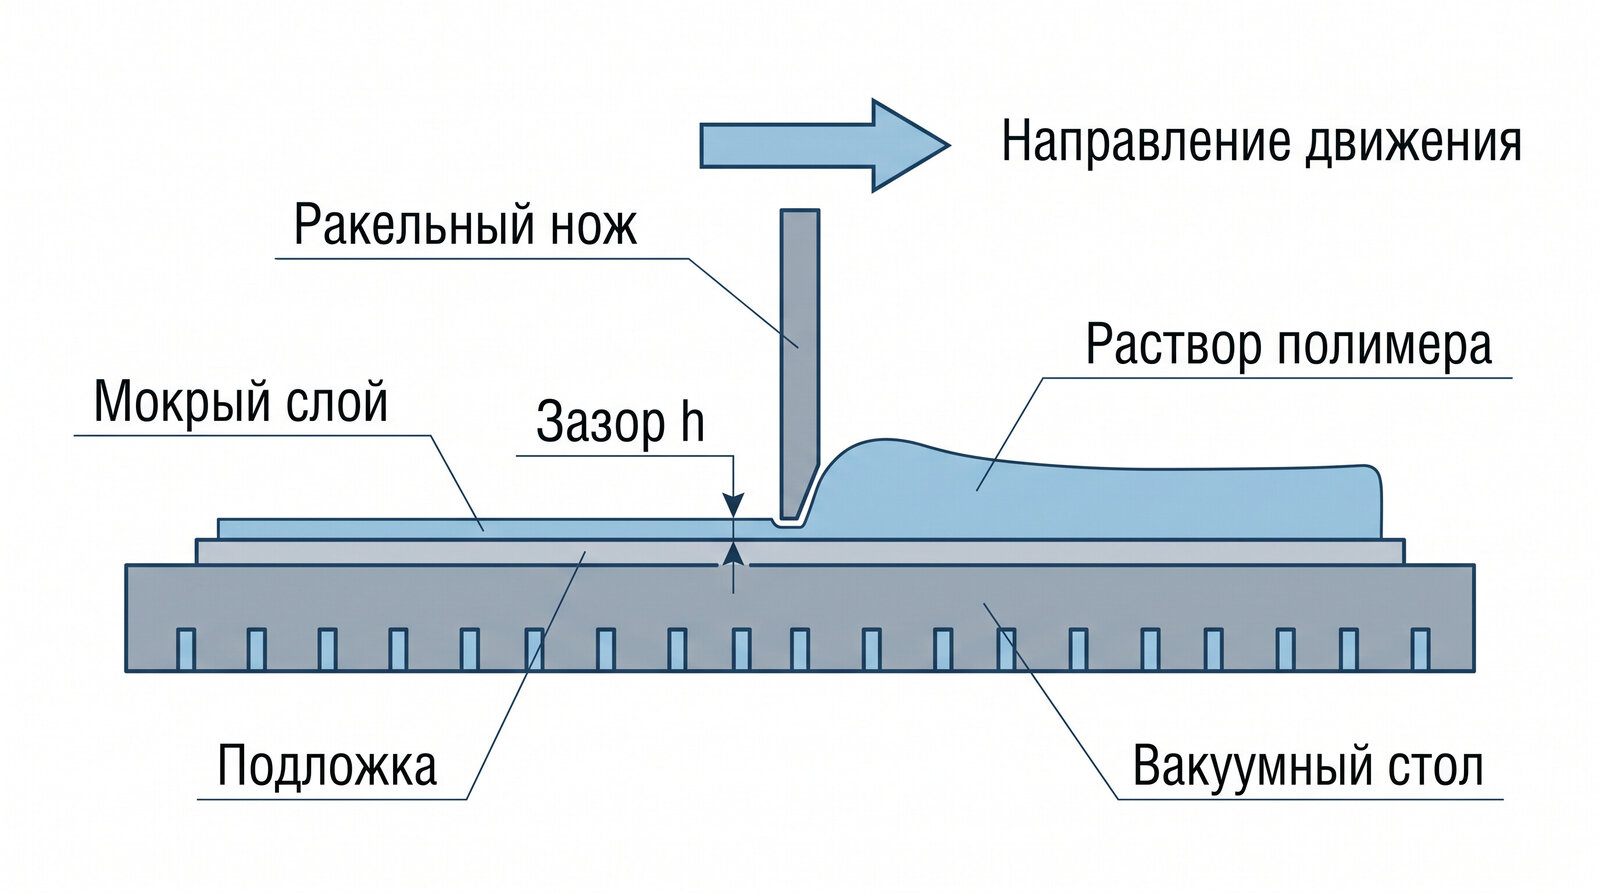
Толщину мокрого слоя определяют четыре вещи: зазор ножа, вязкость состава, скорость движения и то, как жидкость смачивает подложку. После сушки слой становится тоньше — остаётся только сухое вещество. Именно поэтому зазор ножа и толщина готовой плёнки — разные величины, и вторую всегда проверяют измерением.
Этапы процесса
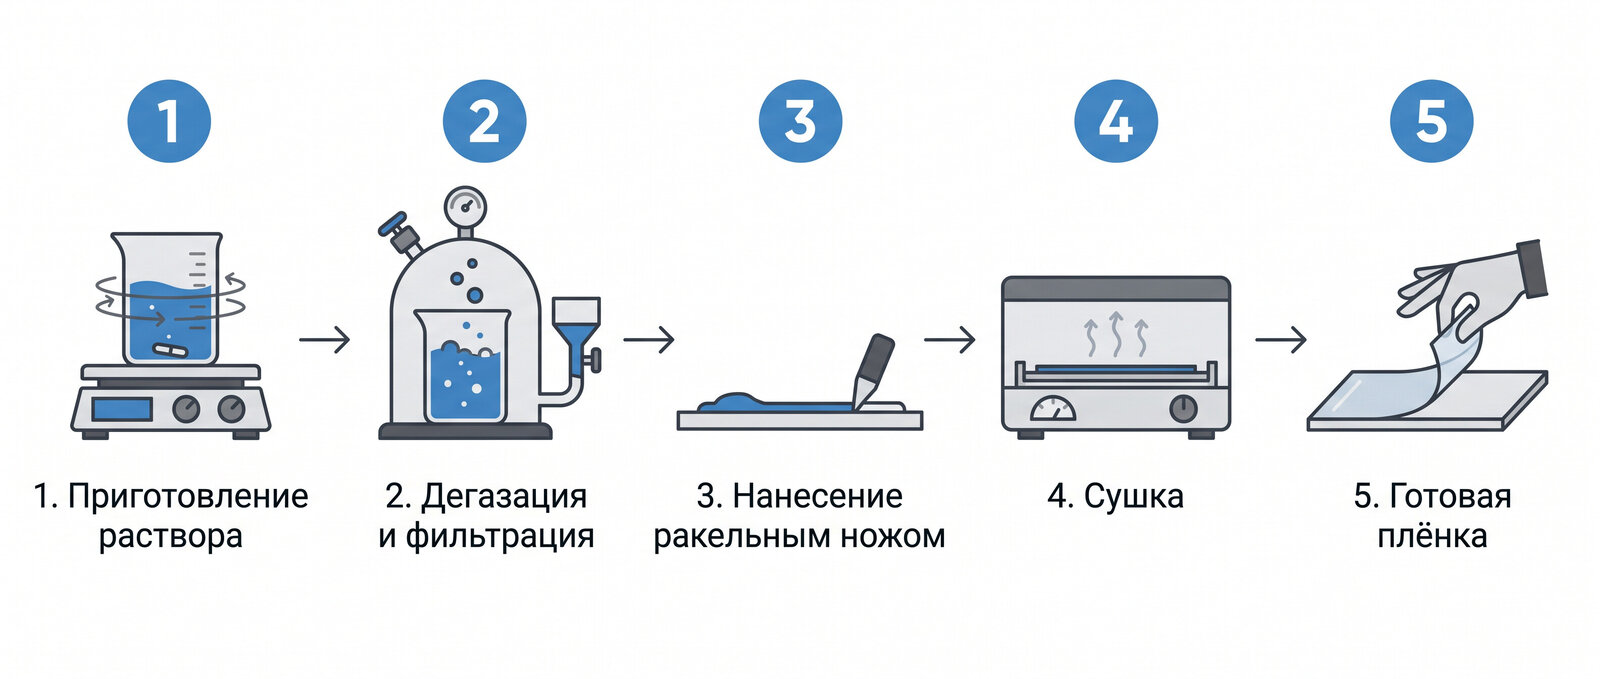
1. Приготовление раствора
Полимер растворяют в подходящем растворителе, для суспензий — диспергируют частицы наполнителя и вводят связующее. Концентрацию подбирают так, чтобы получить нужную вязкость: слишком жидкий состав растекается за пределы следа ножа, слишком густой не успевает выравниваться. При необходимости добавляют пластификаторы, поверхностно-активные вещества, сшивающие агенты.
2. Дегазация и фильтрация
Пузырьки воздуха и нерастворённые частицы — главный источник дефектов. Раствор выдерживают, вакуумируют или центрифугируют, а затем фильтруют. Частица, застрявшая под кромкой ножа, оставляет полосу по всей длине образца.
3. Нанесение
Подложку очищают, укладывают на стол и включают вакуумную фиксацию. Выставляют зазор ножа по обоим концам, наносят валик раствора перед ножом на всю ширину покрытия и запускают проход с заданной скоростью. После прохода нож поднимают или снимают.
4. Сушка
Растворитель удаляют при комнатной температуре или нагревом. Режим сушки влияет на структуру плёнки не меньше, чем нанесение: от него зависят остаточные напряжения, пористость, кристалличность, гладкость поверхности. Часто сушат ступенчато — сначала мягко, затем при повышенной температуре для удаления остатков растворителя.
5. Съём и дополнительная обработка
Свободную плёнку отделяют от подложки; покрытие оставляют на носителе. Далее возможны термообработка (отжиг, сшивка, имидизация), УФ-отверждение, каландрирование, ламинирование, нанесение следующего слоя.
От чего зависит толщина плёнки
Для первой оценки удобно пользоваться простым соотношением:
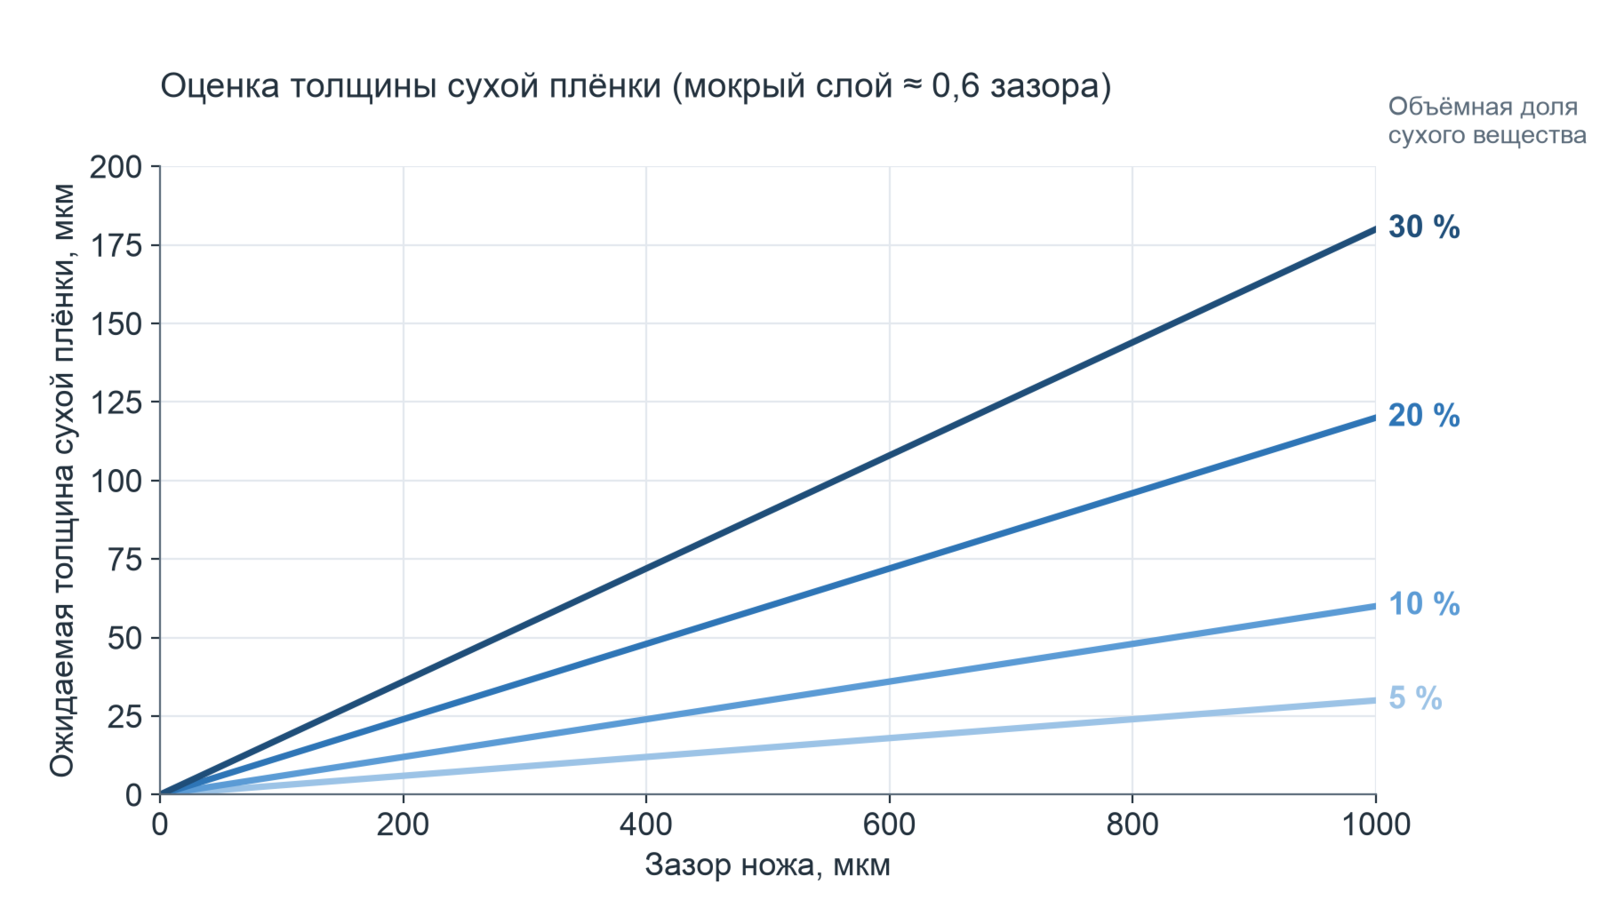
толщина сухой плёнки ≈ k × зазор ножа × объёмная доля сухого вещества
Коэффициент k показывает, какая часть зазора превращается в мокрый слой. Для большинства составов он лежит в пределах 0,5–0,8: при малой вязкости и высокой скорости ближе к 0,5, для густых паст и большого запаса материала перед ножом — выше.
Пример. Зазор 500 мкм, раствор с 10 % сухого вещества по объёму, k = 0,6. Мокрый слой — около 300 мкм, сухая плёнка — около 30 мкм. Чтобы получить 60 мкм, можно удвоить зазор или концентрацию.
Параметры, которыми управляют
| Параметр | Как влияет | Практический совет |
|---|---|---|
| Зазор ножа | Основной регулятор толщины: слой растёт примерно пропорционально зазору | Выставлять по обоим концам ножа относительно поверхности подложки, а не стола |
| Концентрация раствора | Определяет, какая доля мокрого слоя останется после сушки, и задаёт вязкость | Для толстых плёнок повышать концентрацию, а не только зазор — меньше усадка и короче сушка |
| Вязкость | Низкая — слой растекается и утончается; высокая — хуже выравнивание, возможны полосы | Подбирать под зазор: чем толще слой, тем гуще должен быть состав |
| Скорость ножа | С ростом скорости слой обычно становится тоньше; слишком быстро — разрывы и неравномерность | Начинать с 10–30 мм/с и менять по одному параметру за опыт |
| Смачивание подложки | При плохом смачивании слой собирается в капли и отступает от краёв | Очистка, обезжиривание, плазменная или коронная обработка, добавка ПАВ |
| Количество материала перед ножом | Нехватка даёт обрыв слоя в конце прохода, избыток — затекание за края | Отмерять объём под длину и ширину прохода |
| Режим сушки | Скорость испарения определяет дефекты поверхности и структуру плёнки | Не форсировать начало сушки; поднимать температуру ступенями |
Сушка и формирование плёнки
После нанесения слой состоит в основном из растворителя. По мере испарения концентрация растёт, цепи полимера сближаются и переплетаются, слой теряет текучесть и превращается в гель, а затем в твёрдую плёнку. Усадка идёт почти целиком по толщине, потому что слой сцеплен с подложкой.
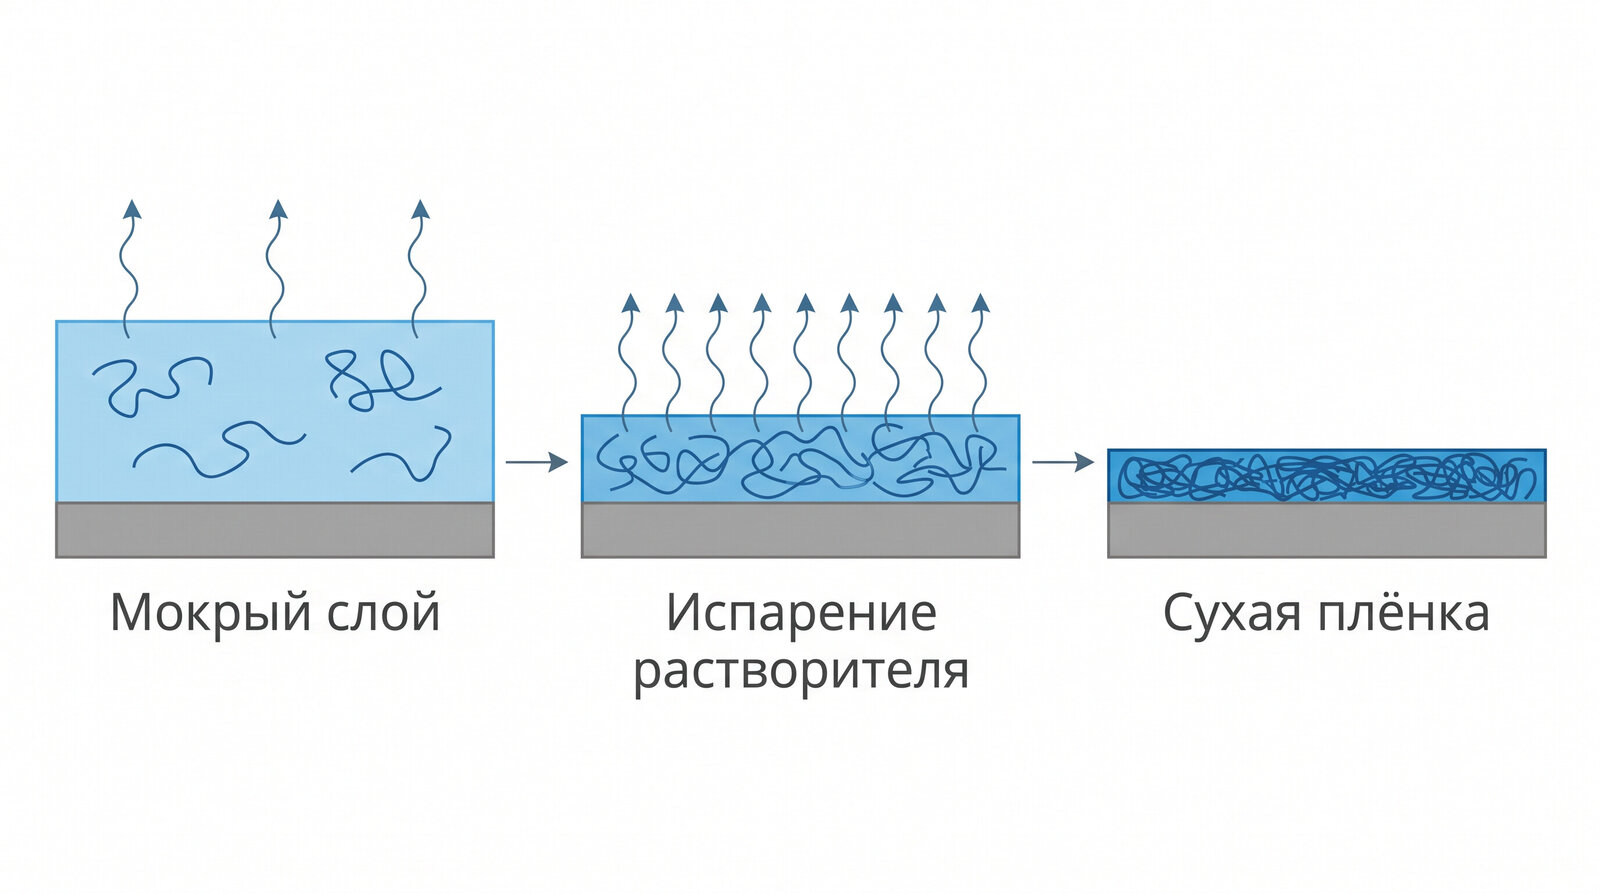
Сушка проходит в два периода. Сначала растворитель свободно испаряется с поверхности, и скорость определяется температурой и обдувом. Затем поверхность уплотняется, и скорость ограничивает диффузия растворителя из глубины плёнки — этот период самый долгий и именно он определяет остаточное содержание растворителя.
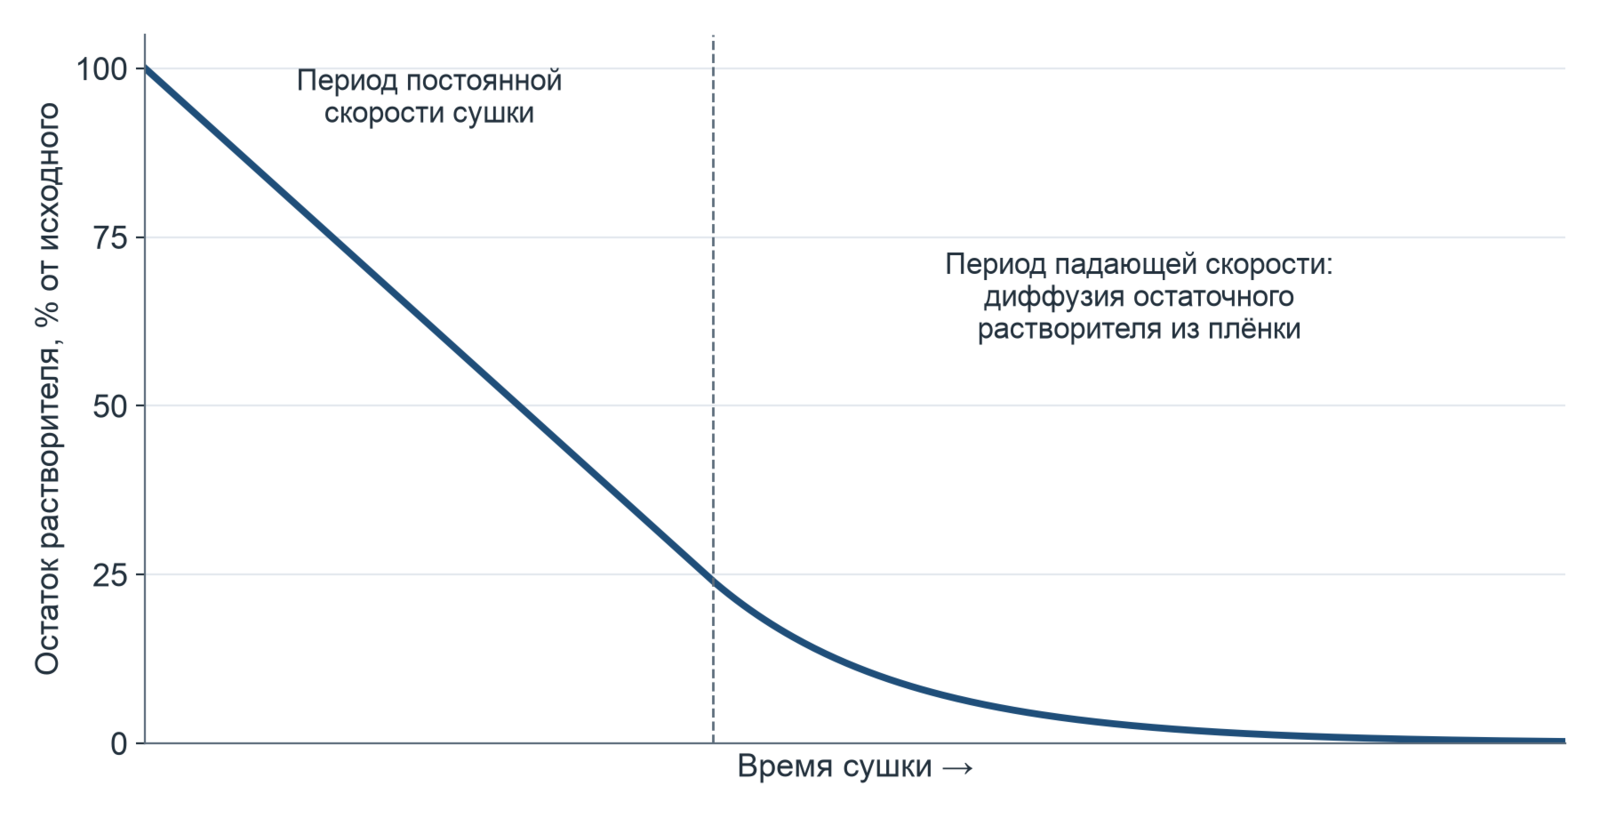
Если начать сушку слишком резко, на поверхности образуется плотная корка: растворитель под ней вскипает и даёт пузыри, а плёнка получается с внутренними напряжениями и коробится. Поэтому для толстых слоёв и высококипящих растворителей применяют мягкий старт и ступенчатый подъём температуры. В установках с блоком сушки образец сушат на том же столе, где шло нанесение, — без переноса мокрого слоя и риска его повредить.
Материалы: что наносят и на что
| Группа | Примеры | Типичные растворители и среды |
|---|---|---|
| Плёнкообразующие полимеры | ПВС, ПВДФ, полиимиды (через полиамидокислоту), ацетат целлюлозы, полисульфон, ПММА, полистирол, полиуретаны | Вода, ДМФА, ДМАА, N-метилпирролидон, ацетон, ТГФ, толуол |
| Биополимеры | Хитозан, альгинат, желатин, крахмал, производные целлюлозы, полилактид | Вода, слабые кислоты, этанол, хлороформ |
| Ионообменные и протонпроводящие полимеры | Перфторированные сульфополимеры, сульфированные полиэфиркетоны | Водно-спиртовые смеси, ДМСО |
| Электродные массы | Активный материал + проводящая добавка + связующее | N-метилпирролидон, вода |
| Керамические шликеры | Оксид алюминия, диоксид циркония, титанат бария, стеклокерамика со связующим и пластификатором | Спирты, кетоны, вода |
| Композиты с наполнителями | Полимер с углеродными нанотрубками, графеном, наночастицами оксидов и металлов | По полимерной матрице |
| Функциональные чернила и пасты | Проводящие, перовскитные, органические полупроводниковые составы | Специальные смеси растворителей |
Подложки. Для свободных плёнок берут гладкие поверхности с умеренной адгезией: стекло, ПЭТ, силиконизированный лайнер, фторопласт. Для покрытий — носитель, который останется в изделии: медная и алюминиевая фольга, полиимид, бумага, ткань. Непористые ровные подложки хорошо держатся вакуумным столом; пористые и рельефные нужно дополнительно закреплять по краям.
Где метод подходит, а где нет
Метод подходит, если
- материал растворяется или устойчиво диспергируется в жидкости с вязкостью от сотен мПа·с;
- нужна плёнка или покрытие толщиной от нескольких микрометров до миллиметров;
- подложка плоская — лист, пластина, отрезок фольги или плёнки;
- материала мало или он дорогой: на образец уходят миллилитры, потерь почти нет;
- нужно быстро перебрать рецептуры и получить серию одинаковых образцов для испытаний;
- режим предстоит переносить на рулонную линию с ножевым или щелевым нанесением;
- требуется ввести в полимер наполнитель, лекарственное вещество, пластификатор и получить однородную по составу плёнку.
Метод не подходит или требует оговорок, если
| Ситуация | Почему | Что применяют вместо этого |
|---|---|---|
| Нужны слои тоньше 1 мкм с нанометровой однородностью | Механический зазор и выравнивание слоя не дают такой точности | Центрифугирование (spin coating), погружение, вакуумное напыление |
| Материал не растворяется и не образует устойчивой дисперсии | Нет текучего состава — нечего наносить | Экструзия, прессование, каландрирование расплава |
| Маловязкие растворы (как вода или спирт) | Слой растекается, толщина не удерживается | Щелевая фильера, распыление, центрифугирование |
| Объёмные и рельефные изделия | Нож работает только по плоскости | Погружение, распыление |
| Нужен рисунок, а не сплошной слой | Нож покрывает всю ширину | Трафаретная и струйная печать, щелевое нанесение полосами |
| Непрерывное производство рулонного материала | Лабораторная установка работает с отдельными листами | Рулонные линии; лабораторная установка — для отработки режима |
| Нагрев составов с легковоспламеняющимися растворителями | Лабораторные установки, как правило, не взрывозащищённые | Сушка без нагрева под вытяжкой либо согласование с производителем |
| Составы, чувствительные к влаге и кислороду | Нанесение идёт на открытом воздухе | Работа в перчаточном боксе или в сухой комнате |
Сравнение с другими методами нанесения
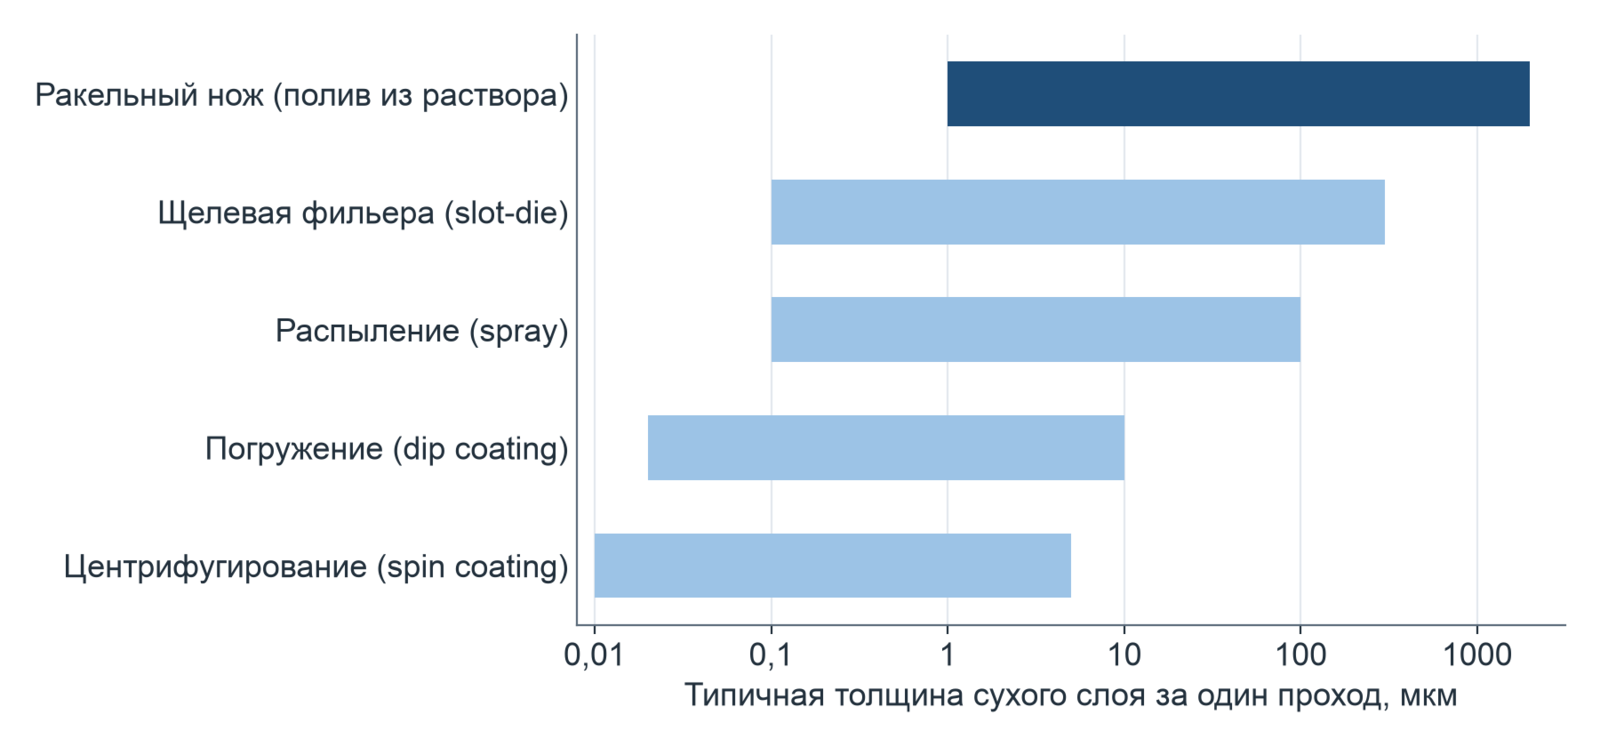
| Метод | Толщина слоя | Расход материала | Форма подложки | Сильная сторона |
|---|---|---|---|---|
| Ракельный нож (полив из раствора) | От единиц мкм до мм | Минимальный | Плоские листы | Толстые и средние слои, простота, перенос на производство |
| Центрифугирование | Десятки нм – единицы мкм | Большие потери: основная часть сбрасывается | Небольшие плоские пластины | Очень тонкие однородные слои |
| Погружение | Десятки нм – единицы мкм | Нужен объём ванны | Любая, включая объёмные детали | Покрытие с двух сторон и сложной формы |
| Щелевая фильера | Сотни нм – сотни мкм | Минимальный, точное дозирование | Плоские листы и рулоны | Точная толщина, закрытая подача состава |
| Распыление | Сотни нм – десятки мкм | Заметные потери | Любая | Рельефные поверхности, большие площади |
| Стержень Майера | Единицы – десятки мкм | Минимальный | Плоские листы | Быстрые пробы тонких лаковых слоёв |
Сферы применения
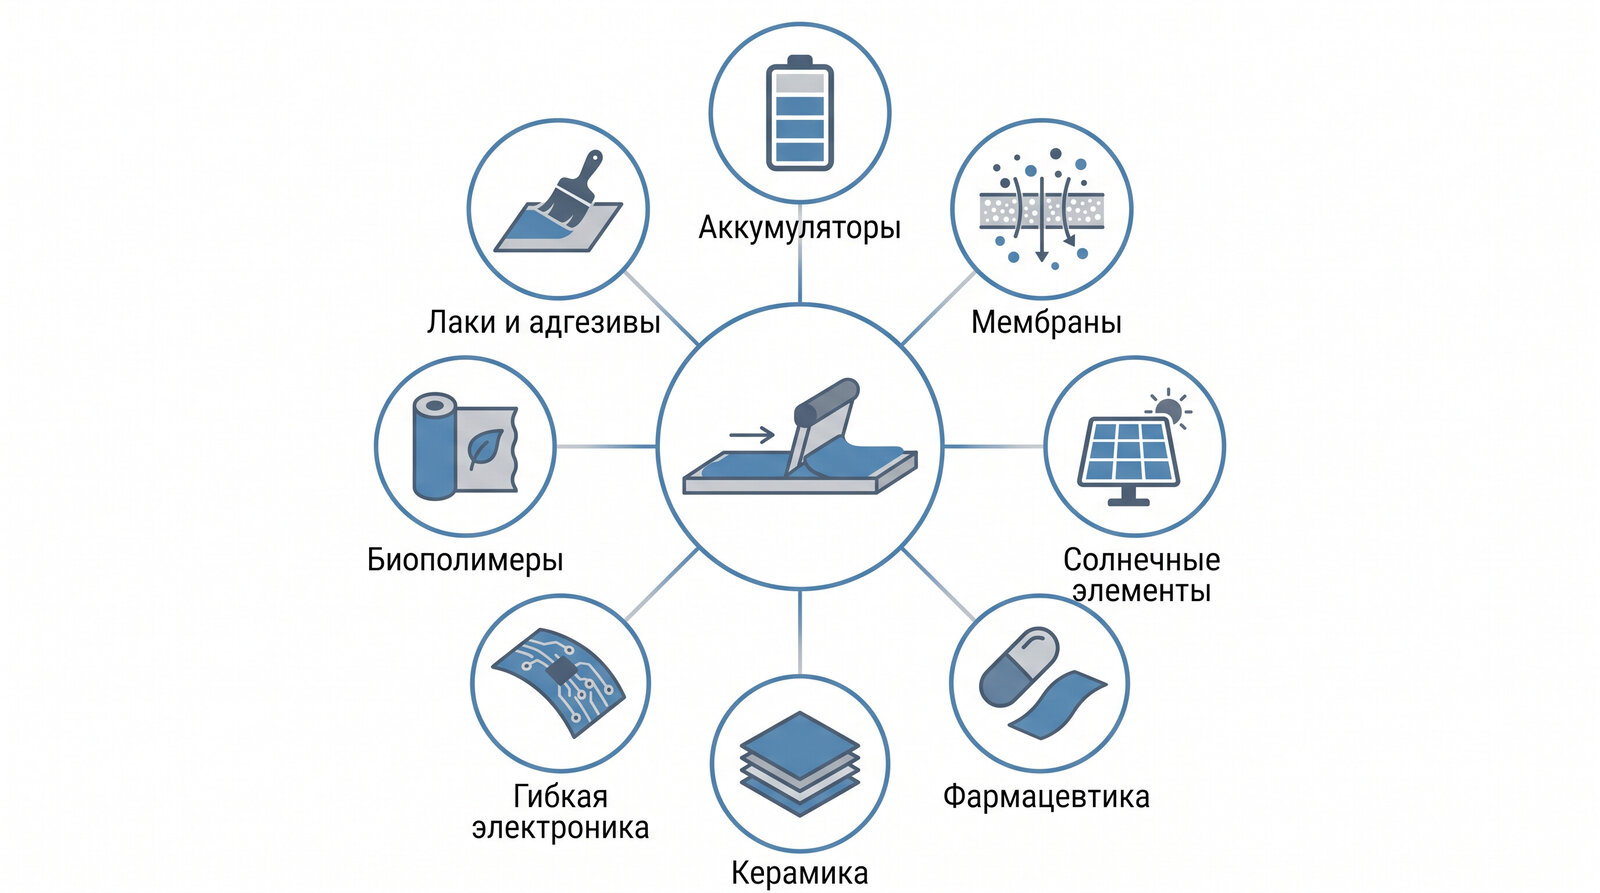
| Область | Что получают |
|---|---|
| Химические источники тока | Электроды литий-ионных и натрий-ионных аккумуляторов на медной и алюминиевой фольге, сепараторы, слои твёрдых электролитов, электроды суперконденсаторов |
| Мембранные технологии | Ультра- и микрофильтрационные мембраны методом фазовой инверсии, газоразделительные и первапорационные мембраны, ионообменные мембраны для топливных элементов и электролизёров |
| Солнечная энергетика и оптоэлектроника | Слои перовскитных и органических солнечных элементов, прозрачные проводящие покрытия, светоизлучающие слои |
| Фармацевтика и медицина | Плёнки, диспергируемые в полости рта, трансдермальные пластыри, раневые покрытия, гидрогелевые плёнки с лекарственными веществами |
| Техническая керамика | Керамические ленты для многослойных конденсаторов, подложек, твердооксидных топливных элементов, пьезоэлементов |
| Гибкая и печатная электроника | Диэлектрические, проводящие и полупроводниковые слои, чувствительные слои сенсоров |
| Упаковка и биоразлагаемые материалы | Плёнки на основе крахмала, хитозана, производных целлюлозы, полилактида; барьерные покрытия |
| Лаки, краски, адгезивы | Контрольные выкраски, клеевые слои заданной толщины, образцы для испытаний адгезии, износа, укрывистости |
| Полимерные композиты | Плёнки с нанонаполнителями для исследования механических, электрических, тепловых и барьерных свойств |
Области исследовательской работы
В научных и заводских лабораториях метод используют как стандартный способ получить образец плёнки с известной толщиной и составом. Типичные задачи:
- Разработка рецептур. Подбор полимера, растворителя, концентрации и добавок; сравнение серий образцов, отличающихся одним параметром.
- Связь «состав — структура — свойства». Получение плёнок для механических испытаний, термического анализа, диэлектрических измерений, микроскопии, рентгеновской дифракции, спектроскопии.
- Мембраны. Изучение влияния состава формовочного раствора и условий отливки на пористую структуру, проницаемость и селективность.
- Электрохимические материалы. Отработка состава электродной массы, плотности нанесения, режима сушки; изготовление электродов для макетов ячеек.
- Нанокомпозиты. Оценка качества диспергирования наполнителя и порогов перколяции по свойствам плёнки.
- Системы доставки лекарств. Плёнки с заданной дозой действующего вещества на единицу площади, изучение кинетики высвобождения.
- Кинетика сушки и плёнкообразования. Влияние температуры и времени на остаточный растворитель, кристалличность, напряжения и дефекты.
- Масштабирование. Определение окна режимов нанесения перед переносом на пилотную рулонную линию.
- Контроль качества. Подготовка стандартных образцов покрытий для испытаний по методикам предприятия.
Типичные дефекты и как их устранить
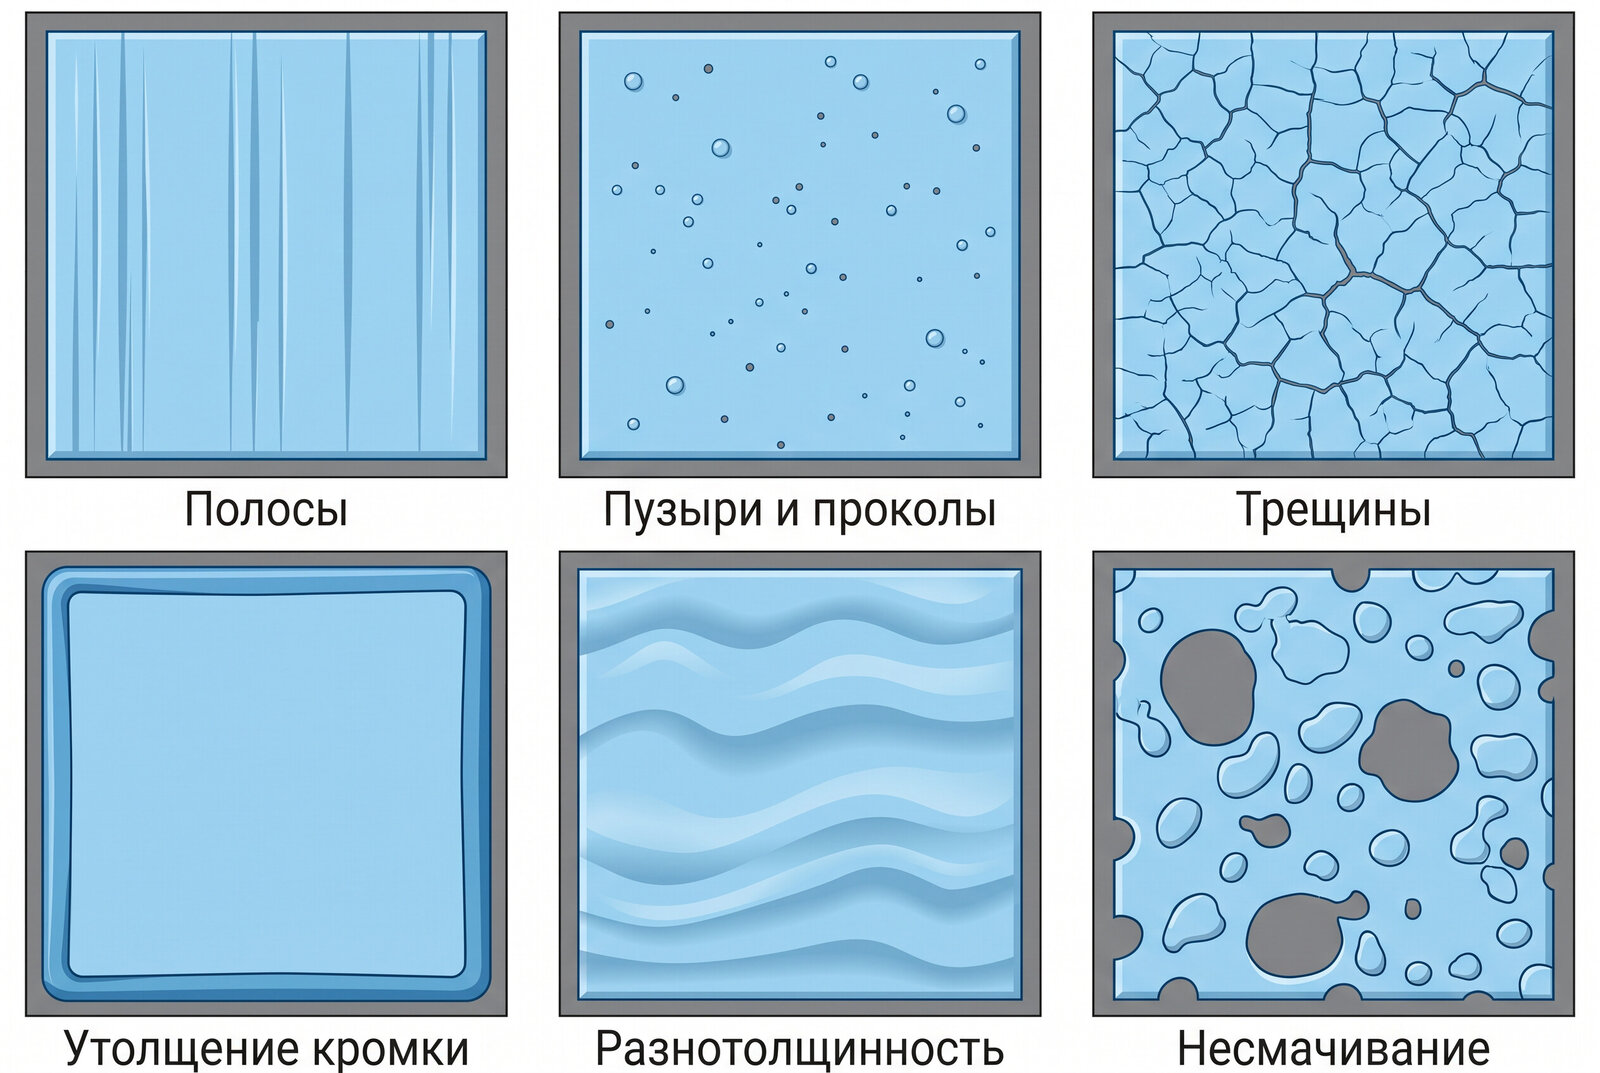
| Дефект | Вероятная причина | Что делать |
|---|---|---|
| Продольные полосы | Частицы или засохший состав на кромке ножа, повреждение кромки | Отфильтровать раствор, очистить нож; повреждённый нож заменить |
| Пузыри и проколы | Воздух в растворе, вскипание растворителя при резком нагреве, загрязнение подложки | Дегазировать раствор, смягчить начало сушки, очистить подложку |
| Трещины | Слишком быстрая сушка, большая усадка, мало связующего или пластификатора | Снизить температуру, сушить ступенями, скорректировать состав, уменьшить толщину за проход |
| Утолщение по кромке | Перетекание состава к краям при сушке | Повысить вязкость, ускорить потерю текучести, обрезать кромку |
| Разнотолщинность по ширине | Неодинаковый зазор на концах ножа, наклон стола, неплоская подложка | Проверить зазор с обоих концов, уровень стола, фиксацию подложки |
| Разнотолщинность по длине | Не хватило материала перед ножом, меняется скорость | Отмерить больший объём, проверить ход каретки |
| Несмачивание, слой собирается в капли | Низкая поверхностная энергия подложки, загрязнение | Обезжирить, активировать поверхность, ввести ПАВ, сменить растворитель |
| Коробление и скручивание плёнки | Неравномерная сушка по толщине, остаточные напряжения | Сушить медленнее, отжечь плёнку, снимать с подложки после полного остывания |
| Подложка сдвигается или вздувается | Слабая вакуумная фиксация, открытые отверстия стола, пористая подложка | Закрыть свободные отверстия, закрепить края, сменить подложку |
Оборудование: лабораторная установка с ракельным ножом и блоком сушки
Вручную — аппликатором по стеклу — можно получить пробную плёнку, но скорость и усилие каждый раз разные, и повторить результат трудно. Автоматическая установка устраняет эту неопределённость: каретка ведёт нож с заданной скоростью, зазор выставляется микрометрами, подложка удерживается вакуумом, а сушка идёт на том же столе при контролируемой температуре.
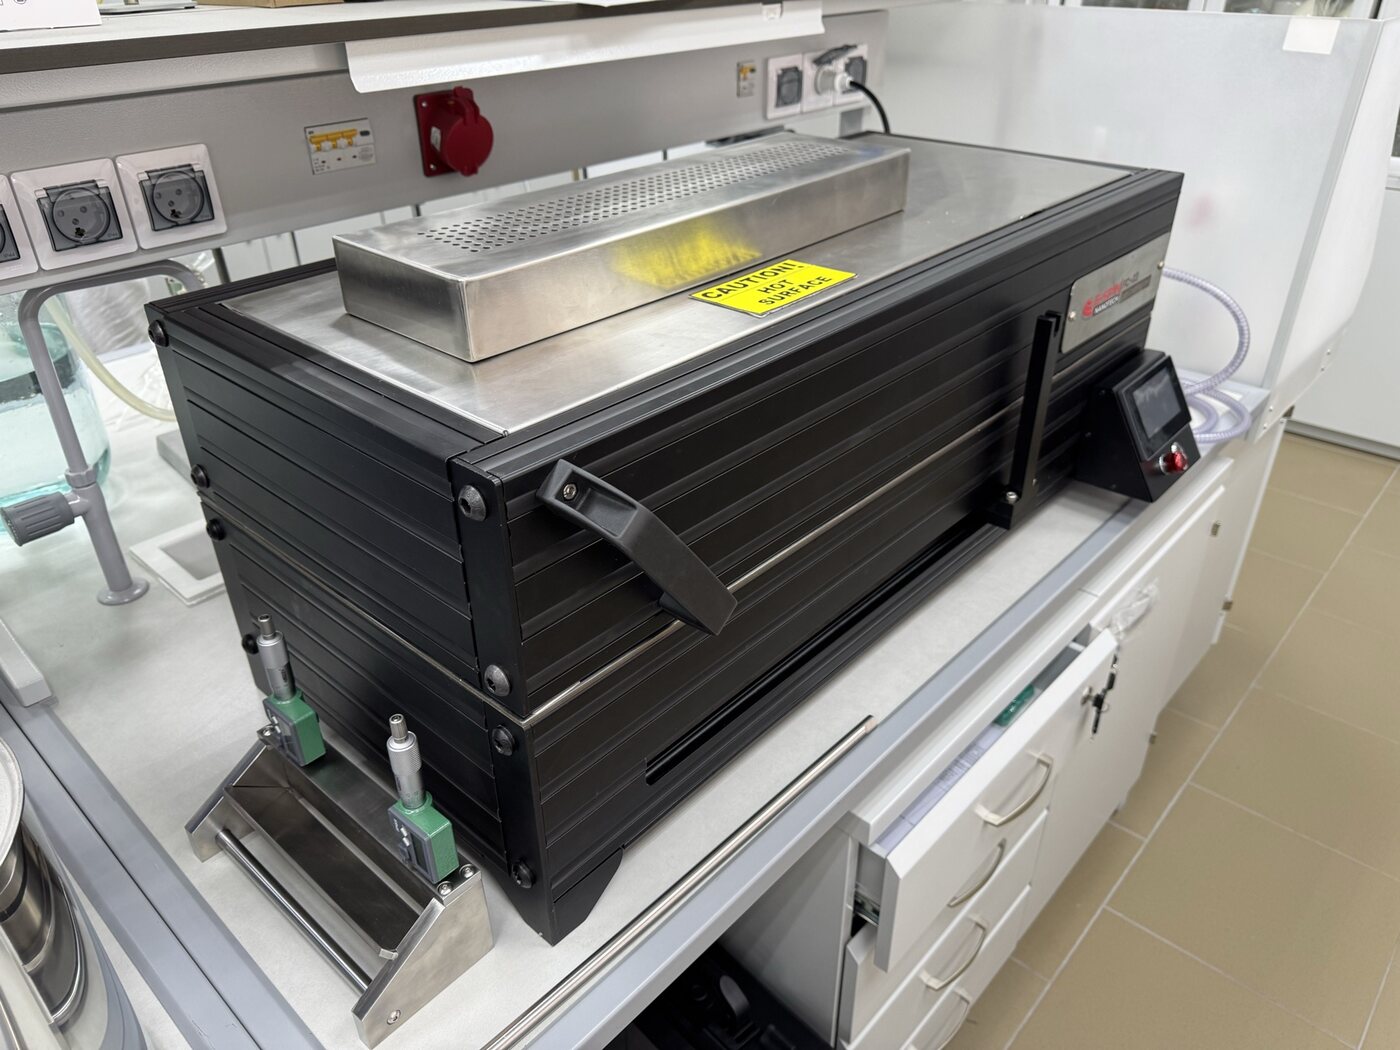
В каталоге «Промэнерголаб» эту задачу решают установки серии FC производства E-Spin Nanotech: FC-1 — нанесение без нагрева, FC-2 и FC-3 — нанесение со встроенным блоком сушки.
Как реализованы ключевые узлы
| Узел | Что делает | Зачем это нужно в технологии |
|---|---|---|
| Ракельная головка с двумя микрометрами | Задаёт зазор ножа с шагом 0,01 мм независимо на каждом конце | Толщина слоя и её равномерность по ширине |
| Приводная каретка | Ведёт нож с постоянной скоростью 10–100 мм/с на заданную длину хода | Повторяемость от образца к образцу |
| Вакуумный стол с перфорацией | Прижимает подложку по всей площади; безмасляный насос в комплекте | Плоскостность тонких плёнок и фольги, отсутствие сдвига при проходе ножа |
| Нагреваемая крышка с циркуляцией воздуха | Сушит слой горячим воздухом до 200 °C, поддержание температуры ±1 °C | Сушка и термообработка без переноса мокрого образца |
| Сенсорная панель | Скорость, длина хода, температура (заданная и измеренная), вакуум, ручное перемещение каретки | Запись и воспроизведение режима |
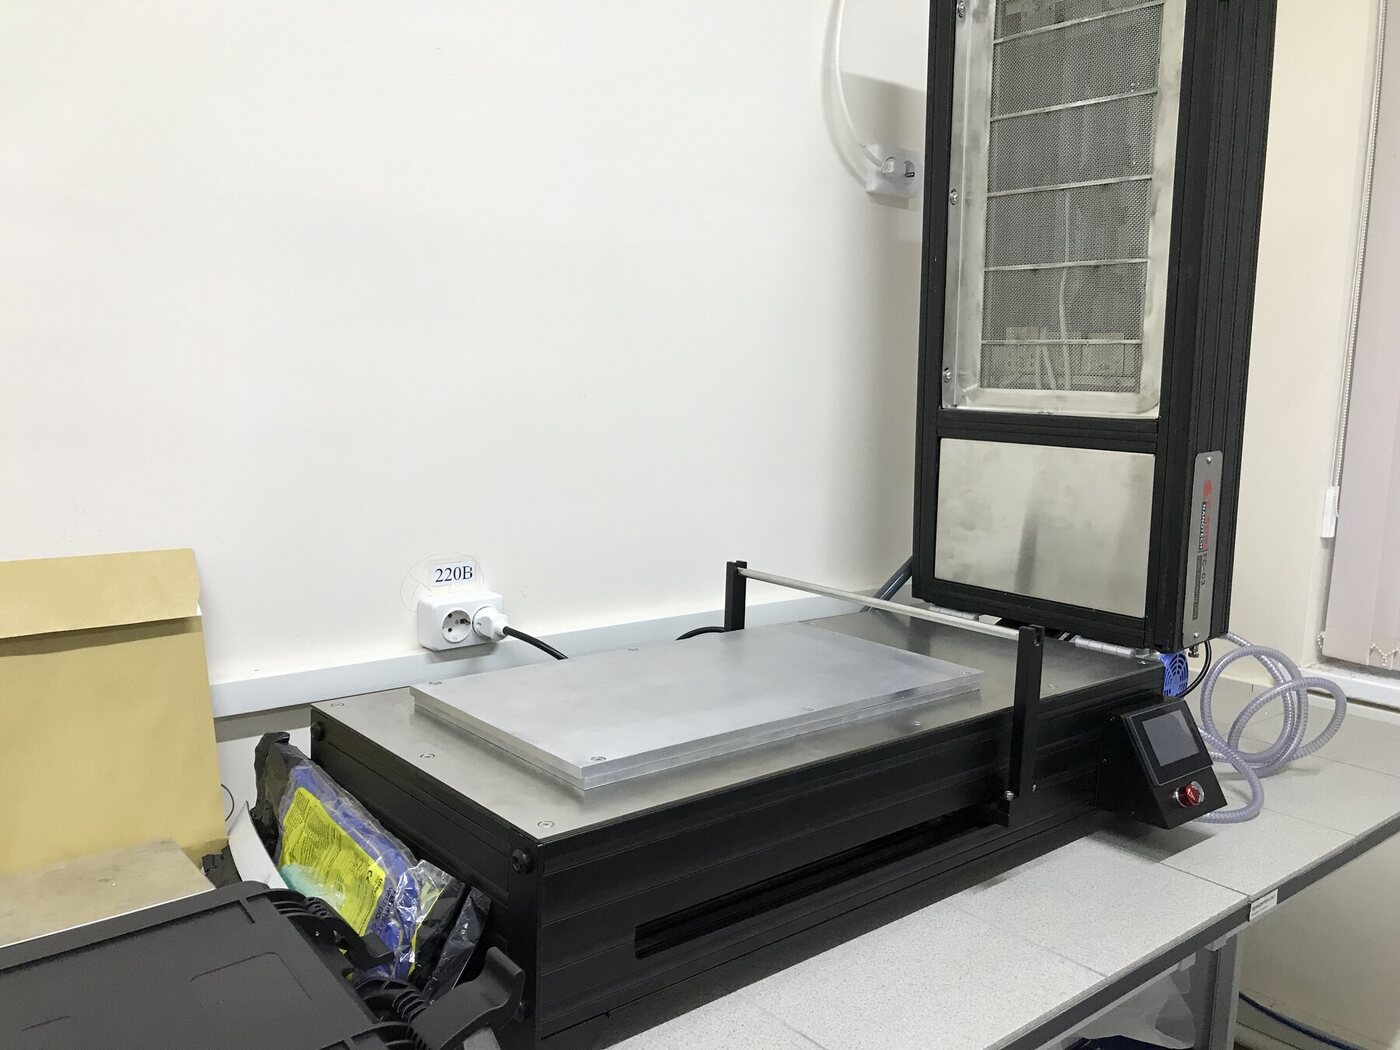
Пример нанесения на FC-3
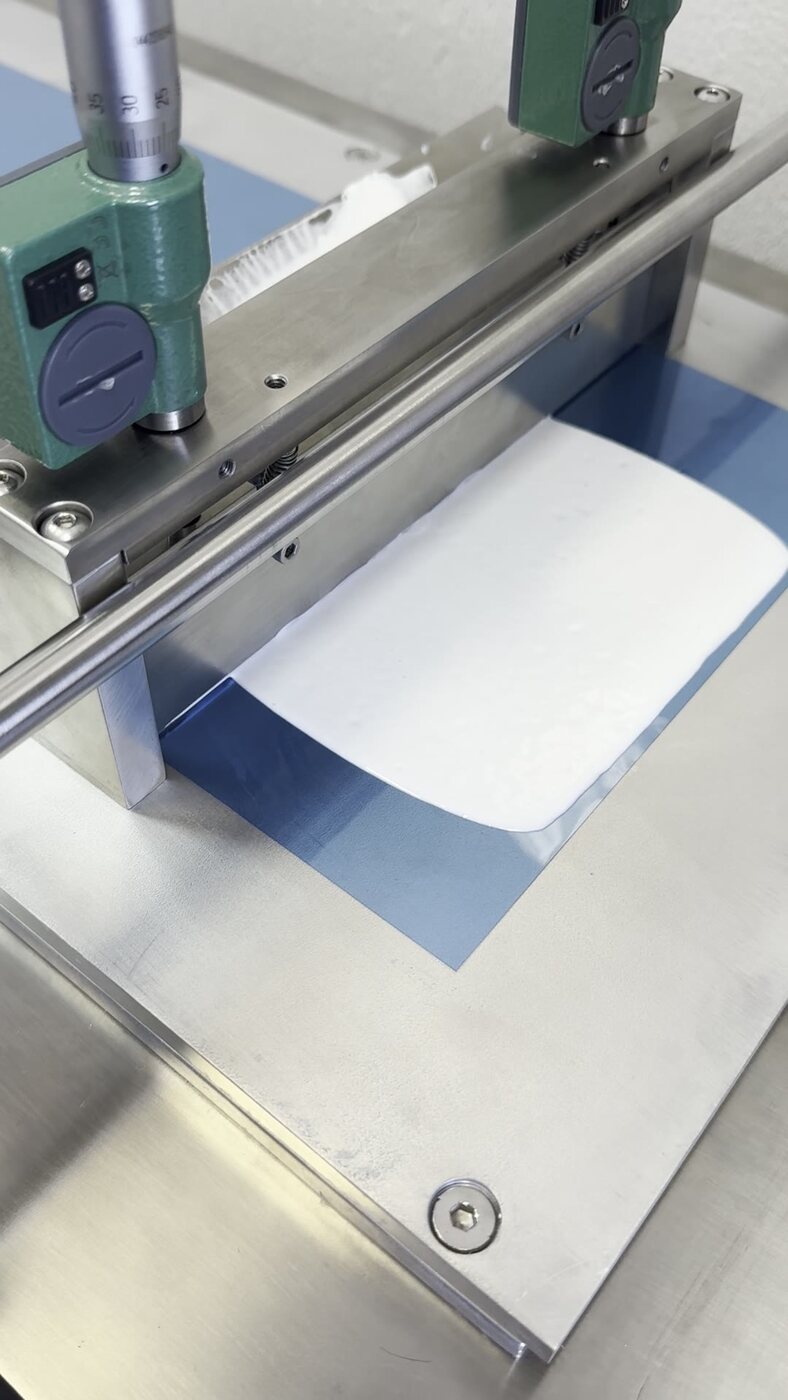
Получение свободной полимерной плёнки
Раствор полимера нанесли на гладкую подложку, высушили под нагреваемой крышкой и после остывания сняли с подложки готовую прозрачную плёнку. Это основной сценарий метода: плёнку затем используют как образец для механических, оптических, барьерных и других испытаний.
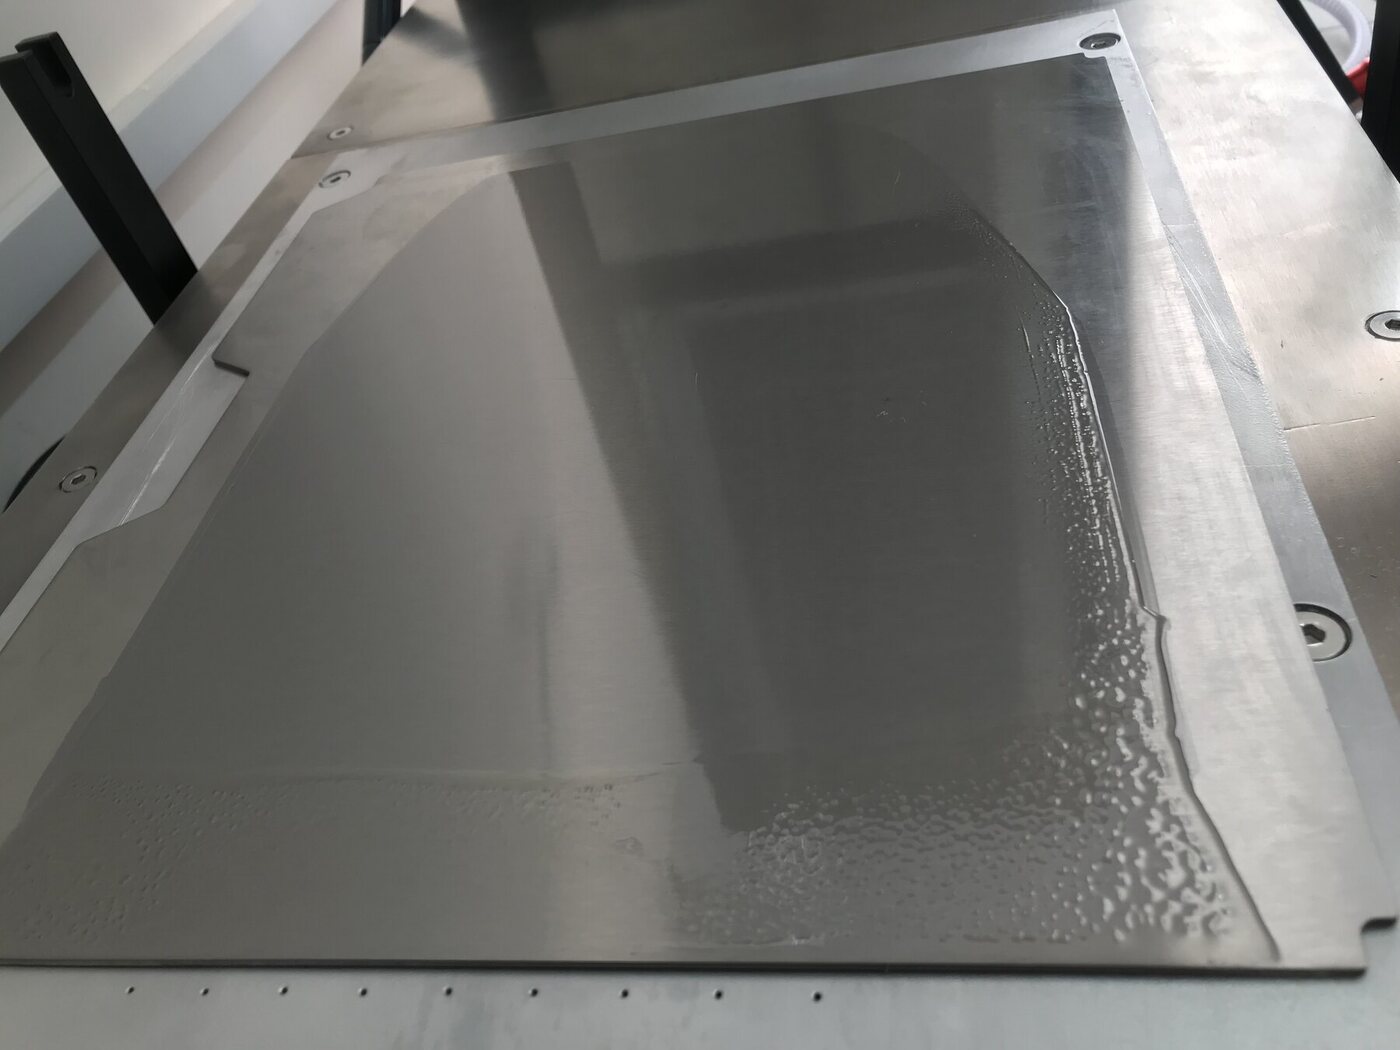
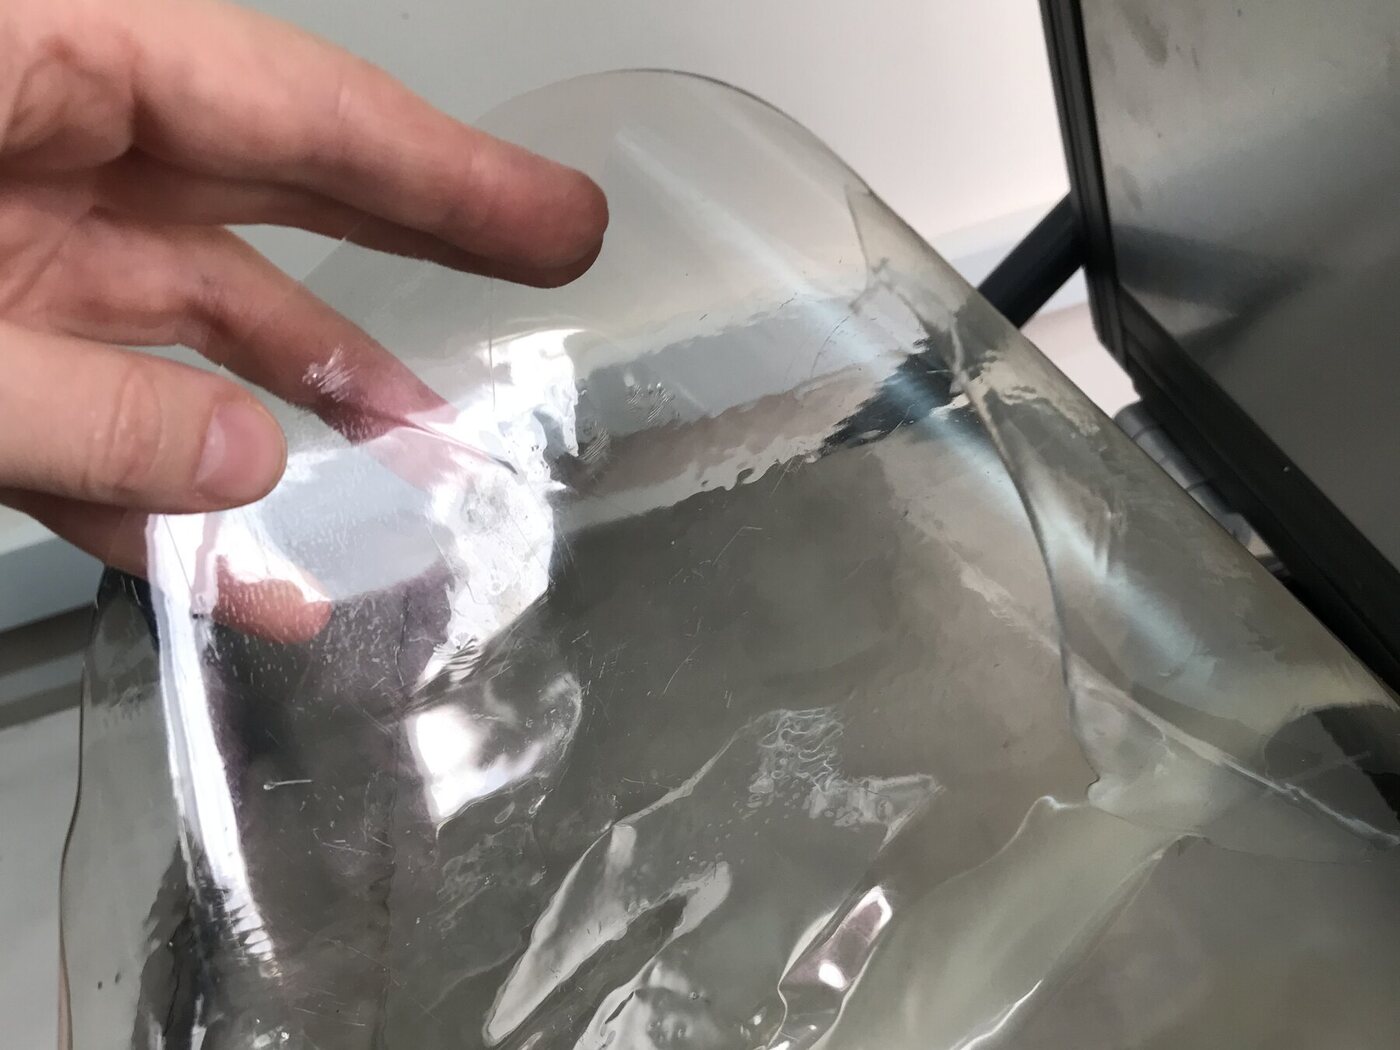
Получение свободной плёнки на установке FC-3.
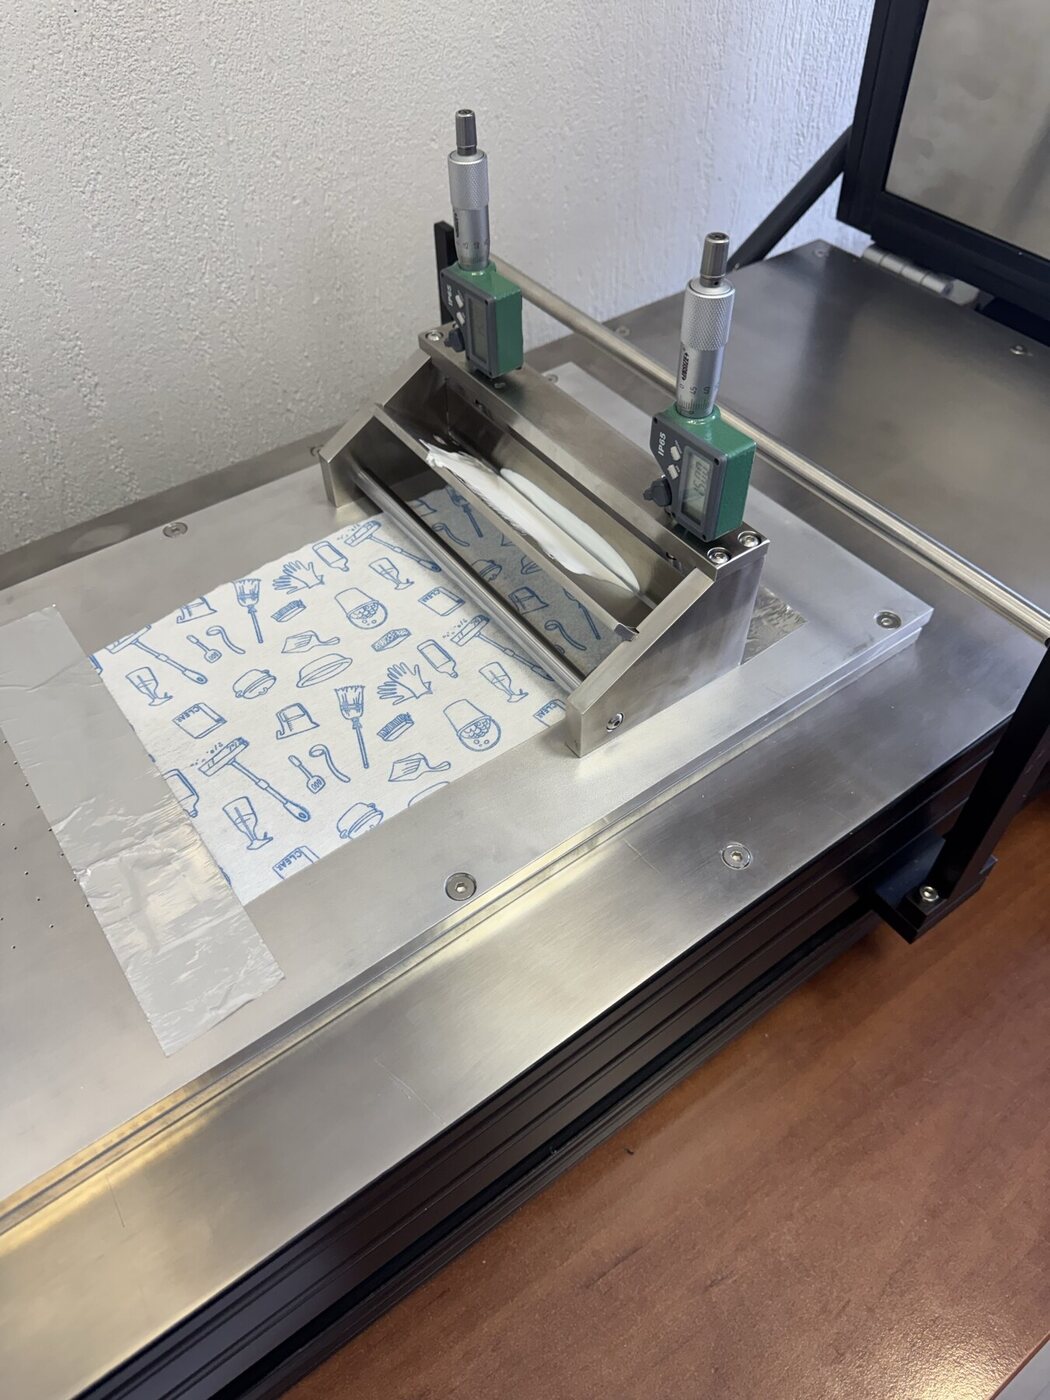
Нанесение ПВА на пористые подложки
ПВА нанесли на две пористые подложки — нетканый и тканый материал. Такие подложки вакуумный стол удерживает хуже, чем гладкую плёнку, поэтому их дополнительно закрепили лентой по краям.
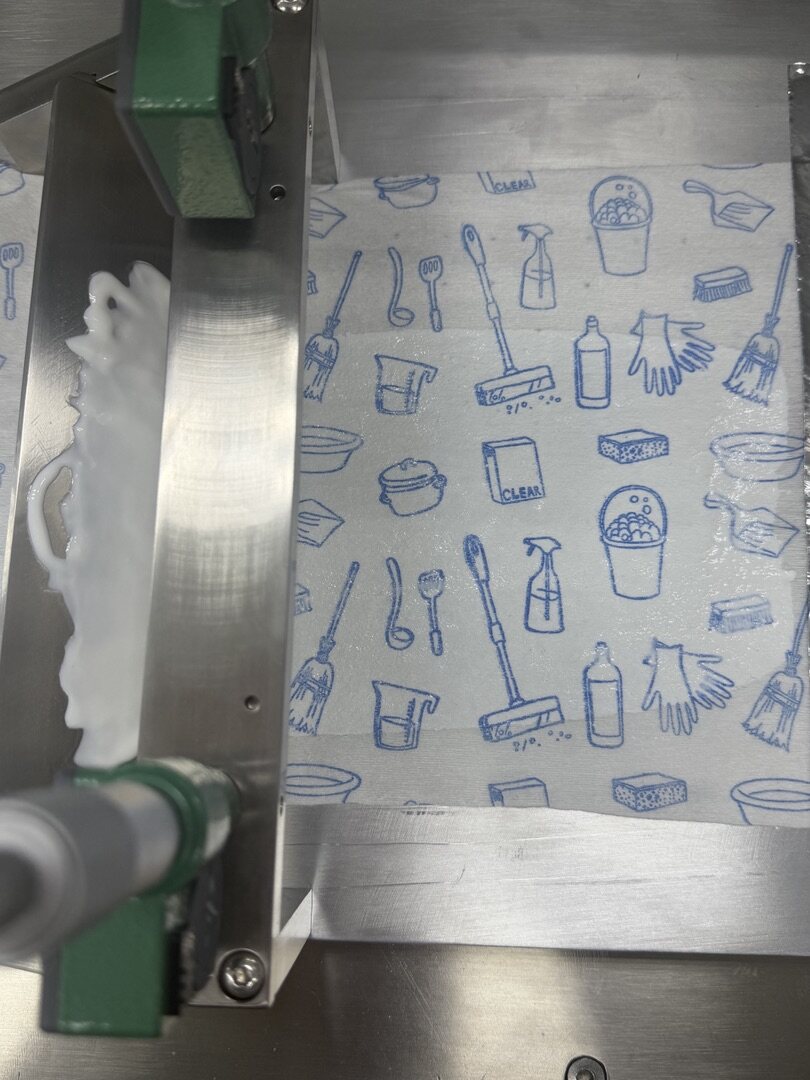
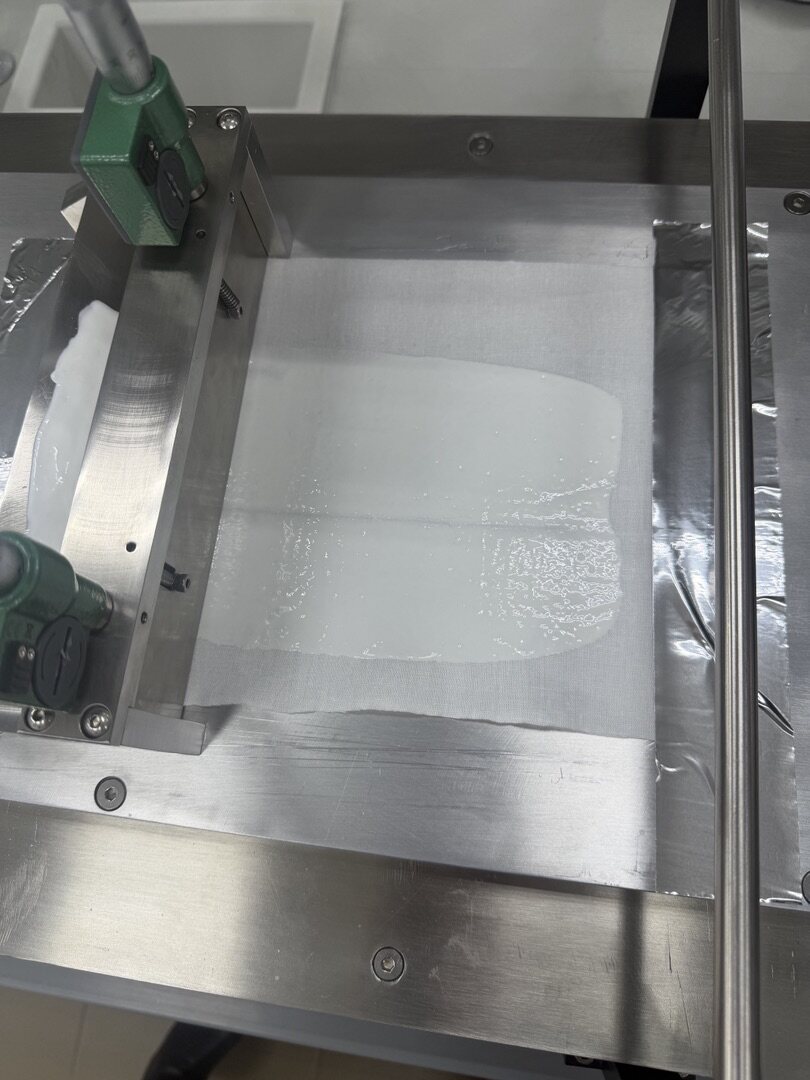
Нанесение ПВА на установке FC-3 на пористые подложки.
Поведение слоя определяется не только настройками установки, но и парой «состав — подложка»: впитывающая ткань забирает часть состава, поэтому вязкость, зазор и скорость подбирают под каждую подложку отдельно.
Модели серии FC
| Характеристика | FC-1 | FC-2 | FC-3 |
|---|---|---|---|
| Размер покрытия | 150 × 200 мм | 150 × 200 мм | 210 × 400 мм |
| Скорость нанесения | 10–50 мм/с | 10–50 мм/с | 10–100 мм/с |
| Ширина аппликатора | 150 мм | 150 мм | 210 мм |
| Ход микрометра | 0–25 мм | 0–25 мм | 0–25 мм |
| Шаг установки зазора | 0,01 мм | 0,01 мм | 0,01 мм |
| Блок сушки | Нет | До 150 °C | До 200 °C |
| Мощность нагревателя | — | 1,25 кВт | 3 кВт |
| Вакуумный насос | Опция | В комплекте | В комплекте |
| Управление | Скорость | Скорость и температура | Скорость и температура, ПИД-регулятор |
| Питание | 220 В, 50 Гц | 220 В, 50 Гц | 220 В, 50 Гц |
Какую модель выбрать
- FC-1 — если сушка идёт при комнатной температуре или в отдельном сушильном шкафу, а нужна только воспроизводимость нанесения.
- FC-2 — для образцов до 150 × 200 мм с сушкой до 150 °C: водные и спиртовые растворы полимеров, биополимерные и фармацевтические плёнки.
- FC-3 — для образцов до формата А4 и больше (210 × 400 мм), высококипящих растворителей и термообработки до 200 °C: электродные массы, мембраны, полиимидные и керамические слои.
Подробные характеристики и комплектация — на странице Лабораторная установка для нанесения плёночных покрытий (с ракельным лезвием) с блоком сушки.
Практические рекомендации
- Меняйте один параметр за опыт и записывайте режим: состав, концентрацию, подложку, зазор, скорость, длину хода, объём состава, температуру и время сушки, температуру и влажность в помещении.
- Выставляйте зазор относительно поверхности уложенной подложки и проверяйте его на обоих концах ножа: одинаковые показания микрометров ещё не означают одинаковый зазор.
- Перед нанесением сделайте сухой проход без состава — убедитесь, что длина хода и направление движения заданы верно.
- Наносите состав сплошным валиком на всю ширину перед ножом и берите ровно столько, сколько нужно на проход: излишки затекают в отверстия вакуумного стола.
- После прохода аккуратно поднимите или снимите нож, не задев мокрый слой.
- Температуру сушки выбирайте по самому слабому звену — подложке, покрытию или маскирующей ленте, а не по максимуму установки.
- Очищайте нож и стол сразу после работы, пока состав не засох; не используйте абразивы и не касайтесь кромки ножа.
- Толщину готовой плёнки измеряйте в нескольких точках и стройте собственную зависимость «зазор — толщина» для каждого состава.
Вопросы и ответы
Чем полив из раствора отличается от ракельного нанесения?
Полив из раствора — название технологии в целом: плёнку получают из жидкого состава и сушат. Ракельное нанесение — способ сформировать слой при таком поливе, когда толщину задаёт нож. В лабораторной практике эти термины часто используют как синонимы.
Равен ли зазор ножа толщине готовой плёнки?
Нет. Мокрый слой обычно составляет 50–80 % зазора, а после сушки от него остаётся доля, равная содержанию сухого вещества. При зазоре 500 мкм и 10 % сухого вещества получается плёнка порядка 30 мкм. Точное значение для своего состава определяют измерением.
Какую минимальную толщину можно получить?
Нижняя граница зависит от состава: при малом зазоре и разбавленном растворе получают плёнки в единицы микрометров. Для слоёв тоньше 1 мкм ракельный нож обычно уступает центрифугированию и погружению.
Какая вязкость нужна?
Ориентир — от сотен до десятков тысяч мПа·с. Составы жиже растекаются за пределы следа ножа, гуще — плохо выравниваются. Вязкость подбирают концентрацией полимера, выбором растворителя и загустителями.
На какие подложки можно наносить?
На стекло, полимерные плёнки, металлическую фольгу, бумагу, антиадгезионные лайнеры. Гладкие непористые подложки надёжно держит вакуумный стол. Пористые и текстурированные — бумагу, ткань, нетканые материалы — дополнительно закрепляют по краям.
Можно ли сушить образец прямо в установке?
Да, в моделях с блоком сушки (FC-2 и FC-3) слой сушат на рабочем столе под нагреваемой крышкой с циркуляцией воздуха. Мокрый образец не нужно переносить, поэтому он не деформируется и не собирает пыль.
Можно ли работать с органическими растворителями?
Наносить — да, при работе под вытяжкой и с учётом химической стойкости деталей и шлангов. Нагревать покрытия с легковоспламеняющимися растворителями можно только после согласования с производителем и при организованной вентиляции: установка не является взрывозащищённой.
Как получить плёнку толще, чем позволяет один проход?
Повысить концентрацию раствора и зазор либо наносить несколько слоёв с промежуточной сушкой. Многослойное нанесение заодно снижает риск трещин и пузырей в толстых плёнках.
Как снять плёнку с подложки, не повредив её?
Использовать подложку с низкой адгезией — стекло, ПЭТ, силиконизированный лайнер, фторопласт. Плёнку снимают после полного остывания; водорастворимые и гидрофильные плёнки иногда отделяют, смочив край водой.
Почему на плёнке появляются полосы?
Чаще всего из-за частицы или засохшего состава на кромке ножа либо повреждения кромки. Помогают фильтрация раствора и очистка ножа перед каждым проходом. Если полоса повторяется в одном месте — нож нужно заменить.
Сколько материала нужно на один образец?
Объём мокрого слоя равен площади, умноженной на его толщину, плюс небольшой запас. Для образца 200 × 300 мм при мокром слое 300 мкм это около 18 мл, с запасом — 20–25 мл.
Можно ли перенести лабораторный режим на производство?
Да, в этом одно из главных достоинств метода. Состав, вязкость, толщина мокрого слоя и температурный профиль сушки, найденные на листовых образцах, служат отправной точкой для настройки рулонной линии с ножевым или щелевым нанесением.
Подходит ли установка для получения мембран методом фазовой инверсии?
Этап отливки формовочного раствора на подложку выполняется на установке. Осаждение в коагуляционной ванне проводят отдельно: подложку со слоем переносят в ванну с нерастворителем.
Подбор оборудования под вашу задачу
Специалисты «Промэнерголаб» помогут выбрать модель установки под ваши составы, размер образцов и режим сушки, а также подскажут сопутствующее оборудование — для приготовления растворов, измерения толщины и исследования свойств плёнок. Пришлите описание задачи: материал, растворитель, требуемую толщину и подложку.

Лабораторная установка для нанесения пленочных покрытий (с ракельным лезвием) с блоком сушки
- Получение пленок методом полива из раствора *
- Размер покрытия: до 210 мм х 400 мм
- Толщина пленочного покрытия: от 10 мкм до 10 мм
- Тип ножа: ракельный нож
- Температура блока сушки: до 200 °C или выше
- Вакуумный насос